
De Vincent, Kvalitinĝeniero | DINSEN
Kiel oni fabrikas duktajn ferajn tubajn konektilojn? En plej multaj fandejoj, la respondo implikas du paŝojn: fandadon de la korpo de la konektilo, poste maŝinadon de sigela kanelo en ĉiun flanĝan surfacon. DINSEN prenas malsaman vojon. Niaduktila fera tubkonektiloestas produktitaj per surloka kanelgisado — preskaŭ-netforma procezo kiu formas la sigelan kanelon dum verŝado, do neniu duaranga maŝinado estas necesa. La rezulto: pli bona produktintegreco, pli mallongaj livertempoj kaj pli malalta kosto, validigitaj de DN50 ĝis DN150 en komerca produktado.
La Defio: Maŝinprilaboritaj Sigelaj Kaneloj Aldonas Koston kaj Riskon
Dum jardekoj, la sigela kanelo sur flanĝhava konektilo estis maŝinprilaborita post fandado. Ĝi estas fidinda procezo — sed ĝi portas realajn kostojn.
Maŝinado aldonas tutan produktadan paŝon. Ĉiu flanĝo devas esti movita de la fandejo al la maŝinmetiejo, fiksita, tranĉita kaj inspektita, konsumante laboron, maŝintempon kaj energion por ĉiu konektilo.
Maŝinado ankaŭ kreas termikan gradienton. Forigo de materialo lasas lokajn variojn en sekcodikeco, kiuj ĝenas solidiĝon kaj nutradon, pliigante la riskon de mikroŝrumpado kaj poreco proksime al la flanĝo.
Kaj maŝinprilaboritaj kaneloj signifas plian stokon de daŭranta laboro kaj pliajn kvalitkontrolpunktojn — pli da laborkapitalo ligita, kaj pli da ŝancoj por homa eraro.
La Solvo: Preskaŭ-Net-Forma Gisado Forigas Maŝinadon
Preskaŭ-reta-forma fandado formas la sigelan kanelon rekte en la muldilo, tiel ke la kanelo solidiĝas kune kun la korpo de la konektilo. Neniu forigo de sekundara materialo. Neniu aldona termika gradiento. Neniu manipulado inter la fabriko.
Kiel la Procezo Funkcias
La novigo kuŝas en la kerna asembleo. Tradicie, la flanĝa kerno konsistas el tri interplektitaj partoj, nomitaj A, B kaj C. La inĝenieroj de DINSEN maŝinprilaboras antaŭformitan kanelkonturon en la eksteran surfacon de Kerno B antaŭ la asembleo. Kiam la muldilo estas verŝita, kaj la rigliltrua ŝablono kaj la sigela kanelo alprenas formon kiel integrita parto de la flanĝo.
Preciza Alĝustigo: Gvidilaj Fendoj kaj Kontraŭ-Misalignigaj Trajtoj
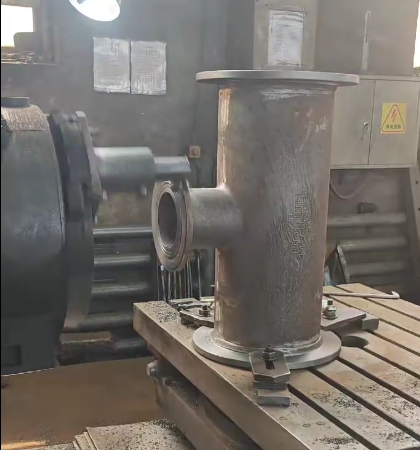
Ĉar la kanelgeometrio dependas de la kerna pozicio, precizeco komenciĝas ĉe la muntado. Gvidfendoj kaj kontraŭ-misalignigaj funkcioj ŝlosas la tri kernajn partojn kune, garantiante ripeteblan muntan precizecon de unu muldilo al la sekva. La mezurita rezulto: kanelprofundo, larĝo kaj koncentreco, kiuj konstante plenumas aŭ superas la normajn postulojn.
Pli rapida validigo per 3D-sablopresado
Prototipado antaŭe postulis multekostajn ŝablonajn ilojn. Per 3D-sablopresado per bindŝprucaĵo, prototipaj kernaj aroj estas produktitaj en tagoj anstataŭ semajnoj. Dizajnistoj validigas kanelgeometrion, enpremadon kaj nutradon antaŭ ol komenci produktadajn ilojn — signife mallongigante evoluigajn ciklojn por novaj konvenaj konfiguracioj.
Pruvita en Produktado: DN50 ĝis DN150
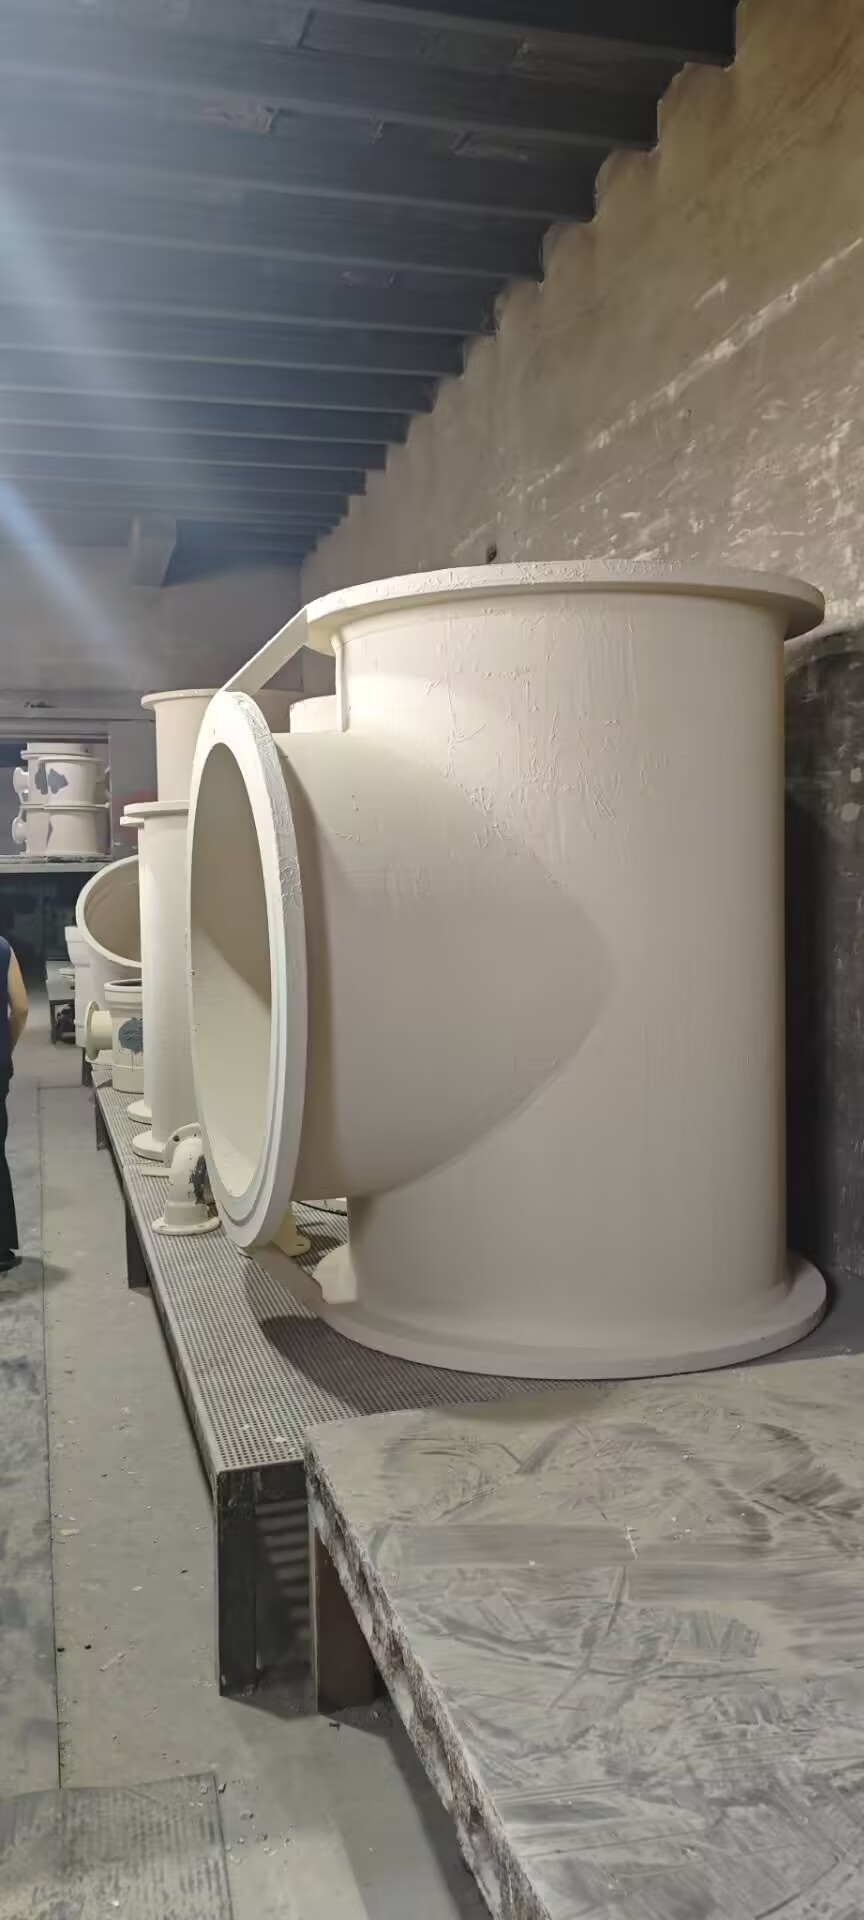
Post skuado kaj sabloblovado, la fanditaj flanĝfacoj montras kaneldimensiojn — profundon, larĝon kaj koncentrecon — kiuj konstante plenumas aŭ superas normajn postulojn, sen mezurebla perdo de kvalito. Surlokaj fanditaj kaneloj estis validigitaj trans DN50 ĝis DN150 en komerca produktado, liverante la saman aŭ pli bonan sigelan rendimenton ol maŝinprilaboritaj kaneloj sur...EN545 muldebla fera tubkonektilo.
Kvin Mezureblaj Avantaĝoj de Gisitaj Surloke Kaneloj
| Profito | Kio ŝanĝiĝas | Mezurebla efiko |
| Produkta integreco | Neniu maŝinad-induktita termika gradiento; pli bona nutrado dum solidiĝo | Malpli da mikro-ŝrumpiĝaj kaj porecaj difektoj; supera kapablo reteni premon |
| Produktadrapideco | Maŝinado forigita; finpoluraj operacioj reduktitaj | Kunpremita fabrikada tempolinio; malpli da stokregistro de daŭrantaj laboroj |
| Kostredukto | Malpli da fandita metalo konsumita; malpli da uzado de maŝiniloj; neniu manipulado inter la fabrikoj | Pli alta materiala utiligo; pli malalta energio, ilo-eluziĝo kaj laborkosto |
| Laborkondiĉoj | Malpli da frotado kaj finpolurado | Pli malaltaj niveloj de polvo kaj bruo en la laborejo |
| Proceza simpleco | Malpli da paŝoj kaj kvalitkontroloj | Pli alta procezkapablo; malpli da homaj eraroj |
La sama filozofio etendiĝas preter kaneloj. NiaTenilo E ŝlosanta kupladoinstaliĝas sen specialaj iloj, reduktante konstrulaboron je ĝis 30% kompare kun konvenciaj solvoj — alia ekzemplo de inĝenierado kiu reduktas laboron ĉe la laborejo anstataŭ aldoni ĝin.
Oftaj Demandoj
1. Kio estas sigela kanelo sur duktila fera flanĝo?
Sigela kanelo estas cirkla kavaĵo en la flanĝa faco, kiu enhavas pakadon aŭ O-ringon. Kiam du flanĝoj estas boltitaj kune, la pakado kunpremiĝas ene de la kanelo por krei hermetikan junton.
2. Kial oni kutime maŝinprilaboras sigelantajn kanelojn?
Maŝinado estis la konvencia metodo ĉar ĝi estas preciza kaj bone komprenata. Ĝiaj malavantaĝoj estas kosto, livertempo kaj la risko de difektoj enkondukitaj per forigo de materialo post solidiĝo.
3. Kiel funkcias surloka kanelgisado?
La kanelo-konturo estas enkonstruita en la flanĝan kernon — Kernon B de triparta kerna asembleo. Dum verŝado, la kanelo formiĝas kune kun la korpo de la konektilo, do la flanĝo ne bezonas maŝinadon poste.
4. Kiuj grandecoj estas haveblaj?
Surlokaj sigelaj kaneloj estis validigitaj de DN50 ĝis DN150 en komerca produktado, kun kanelprofundo, larĝo kaj koncentreco egalaj al maŝinprilaboritaj ekvivalentoj.
5. Ĉu surloka fandado influas la premon aŭ la sigelan rendimenton?
Ne. Ĉar la kanelo formiĝas dum solidiĝo, ne estas termika gradiento kaj ne estas vario de sekcodikeco. Fakte, reduktita mikroŝrumpiĝo plibonigas premo-retenan kapablon.
6. Ĉu mi povas ricevi prototipojn antaŭ amasproduktado?
Jes. Uzante 3D-sablopresadon, ni rapide produktas prototipajn kernojn por validigo de la dezajno antaŭ ol komenci produktadajn ilojn.
Pri DINSEN — Fabrikisto de Duktila Fero kaj Tuboj
DINSEN estas mondnivela provizanto de duktilaj feraj tuboj, tubkonektiloj kaj kupliloj, kun fabrikejoj en Handan, Hebei-provinco. Produktoj konformas al la normoj ISO 2531, EN 545, EN 598 kaj AWWA, subtenataj de ISO 9001:2015-atestita kvalit-administrada sistemo. Kun projektoj en pli ol 50 landoj — Sudorienta Azio, Mezoriento, Centra Azio, Eŭropo kaj Ameriko — DINSEN ankaŭ liverasEN877 gisferaj grundaj tubaj konektilojpor konstruado de drenadsistemoj.Lernu pli pri DINSEN.
Akiri Oferton
Ĉu vi planas municipan akvo-, drenadon- aŭ industrian duktoprojekton? Niaj inĝenieroj helpos vin elekti la ĝustajn armaturojn, grandecojn kaj tegaĵojn — kun senpagaj specimenoj, triaparta inspektado kaj rapida liverado.Kontaktu DINSEN por senpaga oferto.
Afiŝtempo: 21-a de aŭgusto 2026



