DINSEN-Pipofokusiĝas al dukto-komerco. Kun riĉa sperto kaj altnivela teknologio, ĝiaj produktoj inkluzivas duktajn ferajn tubojn, gisferajn tubojn (ankaŭ nomatajn SML-tuboj), tubajn konektilojn kaj kuplilojn ktp., kiuj estas vaste uzataj en infrastrukturo, konstruado, akvoprovizado, hoteloj, flughavenoj kaj energio. Ĝi estas fidinda provizanto de dukto-solvoj por multaj grandaj projektoj.
Dukta produktada procezo
1.fandado de krudmaterialoj
La krudfero por produktado de tuboj kaj armaturoj.
Akcesoraĵoj bezonas feron n-ro 15 kaj tuboj bezonas feron n-ro 20.
La suba bildo montras elektran fornon, kiu uzas elektron por varmigi panferon en fanditan feron.
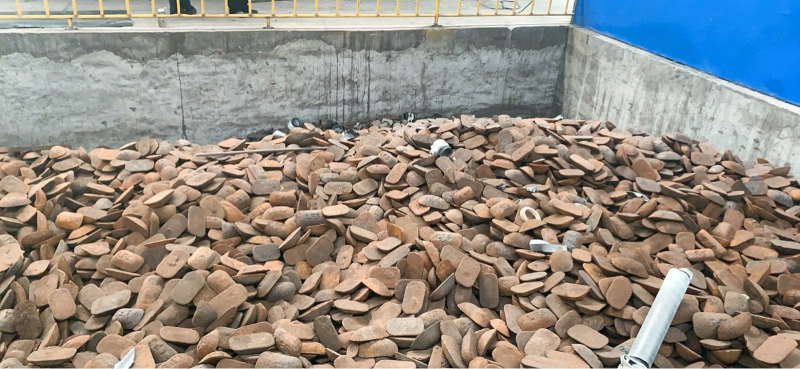
Krudfero
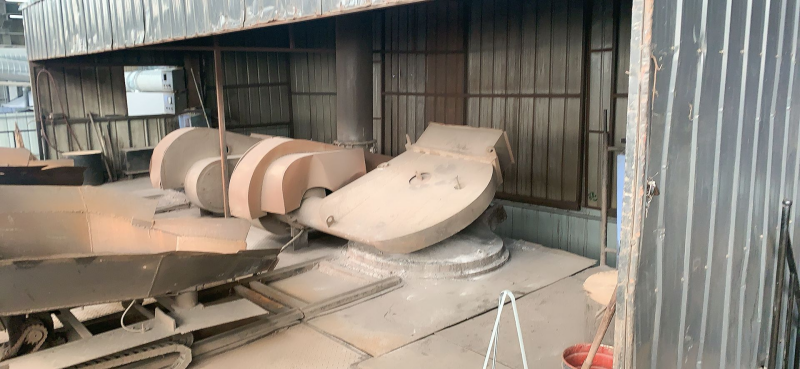
Elektra Forno
2.Centrifuga gisado
Anstataŭigu la respondan diametran tubŝimon por la centrifugilo anticipe laŭbezone.
La fandita fero estas injektata en la altrapidan rotaciantan centrifugilon de interne al ekstere tra la fluokanalo.
La kvanto de fandita fero estas kalkulata laŭ la diametro de la fandita tubo.
Post kiam la tubo estas formita kaj malvarmigita, ĝi estos eltirita el la tubmuldilo, kaj la kvalitan inspektiston kontrolos la aspekton kaj pesos ĝin. Kvalifikitaj procedos al la posta laboro.
La muldilo de la tubo estas pli granda ol 3 metroj, kio estas oportuna por poste tranĉi la malegale formitajn partojn de la kapo aŭ vosto.
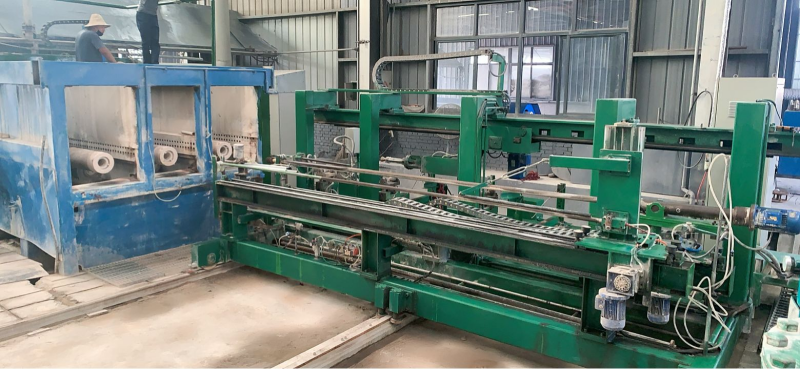
Centrifugilo
3. Tubtranĉado, inspektado kaj polurado
Post elektado de kvalifikitaj tuboj, la laboristoj tranĉos la malegale formitajn partojn ĉe la kapo kaj vosto por teni la efikan longon de la tubo je 3 metroj.
Post kiam la tranĉado finiĝos, alia inspektado estos farita por elekti tubojn kun neegala murdikeco kaj elipsa deformado por refandado.
Polurado postulas poluradon kaj interne kaj ekstere de la tubo por certigi, ke la interno kaj ekstere estu glataj kaj oportunaj por posta pentrado.
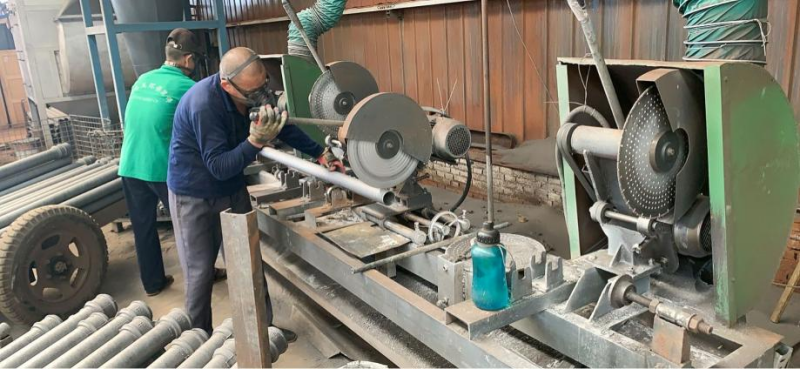
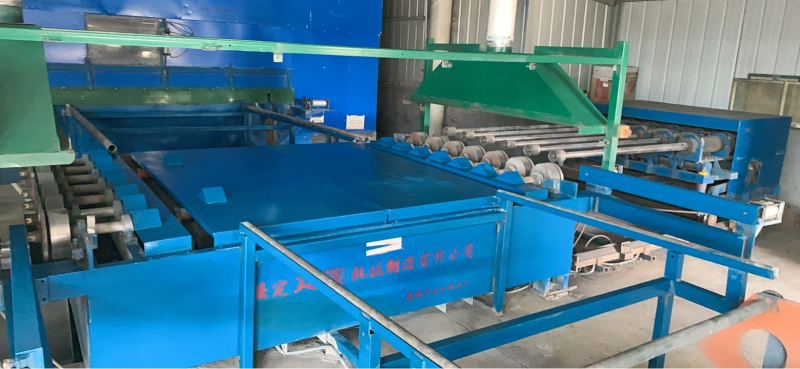
Muelilo
4. Interna kaj ekstera ŝprucado
La interna muro de la polurita tubo devas esti tenata aparte glata kaj pura. Post sekigado kaj varmigo, la interna muro estas traktata per kontraŭkoroda farbo, tio estas, ŝprucita per flava epoksiofarbo.
La sama operacio estas farata ankaŭ ekstere, ŝprucita per ruĝbruna epoksiofarbo.
La fabriko regule specimenigos kaj hazarde kontrolos aron da produktoj por certigi, ke la produktaj ecoj plenumas la postulojn de EN877.
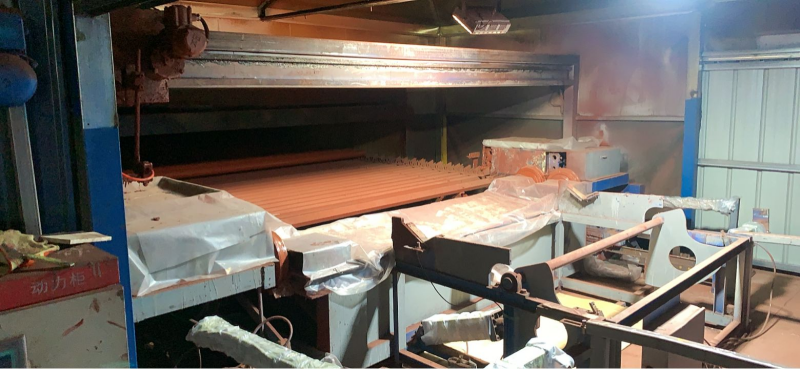
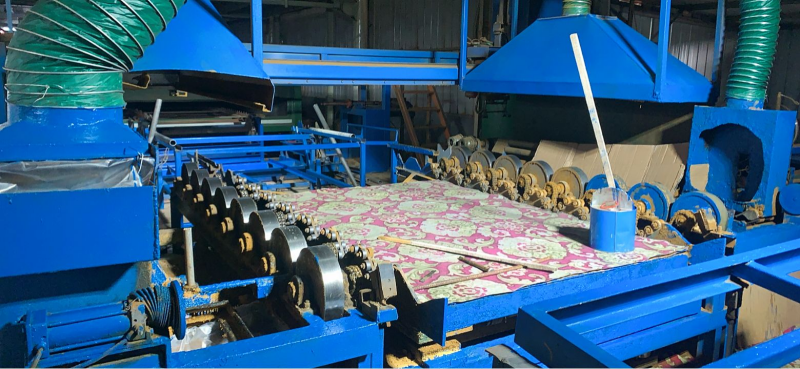
5. Sekigado, pritondado, ŝprucado, pakado
Post ŝprucado de la farbo interne kaj ekstere, la tubo estos sekigita por certigi la adheron de la farbo.
Post sekigo, la laboristoj riparos la farbon sur la tubo, precipe la du finojn, por certigi la kovron kaj belecon de la farbo.
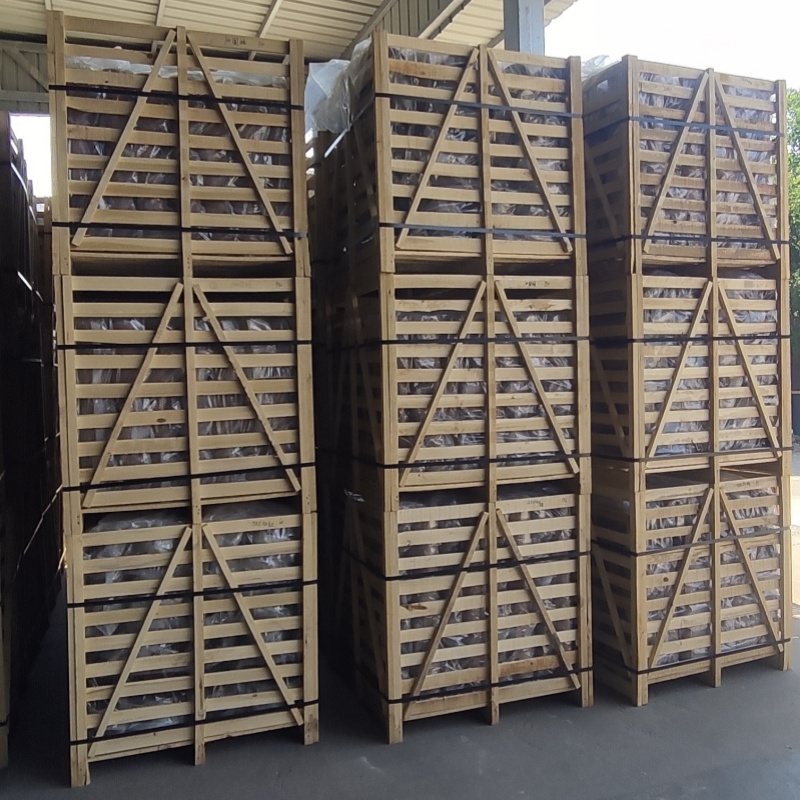
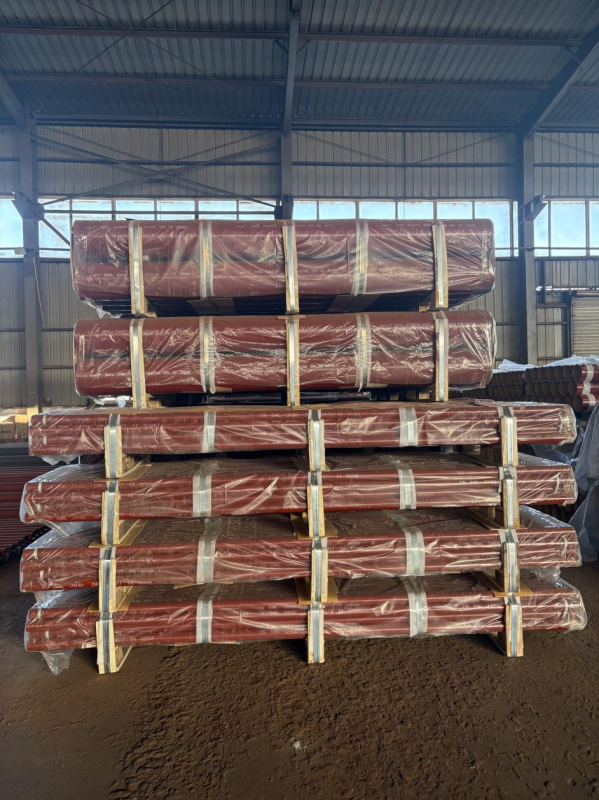
Fine, la tubo estos ŝprucita per la varmarko de la kliento kaj pakita laŭ la kutimoj de la kliento.
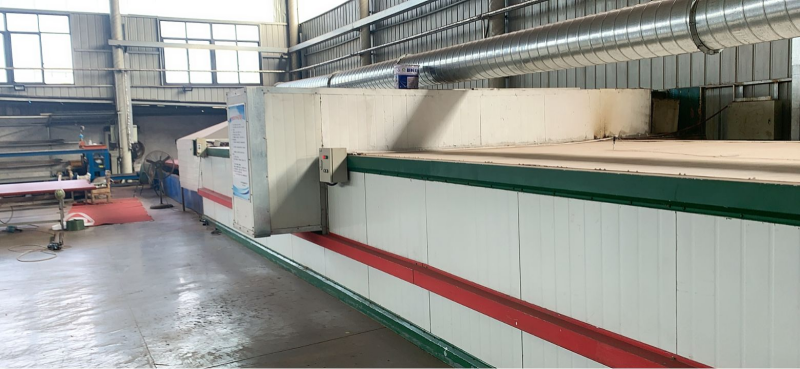
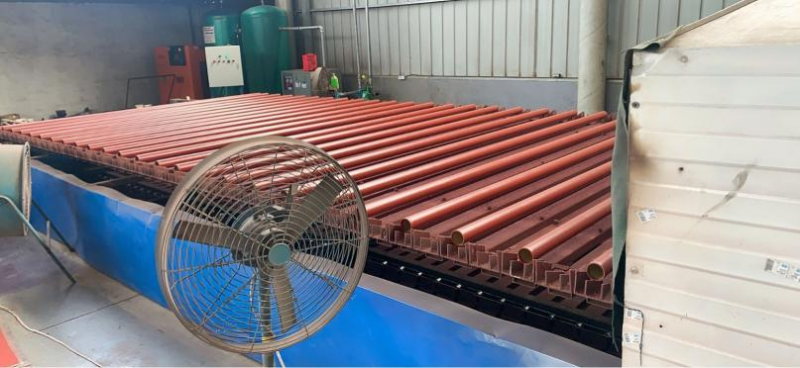
Sekigilo
Produktada procezo de akcesoraĵoj
1. Preparo de ŝimo
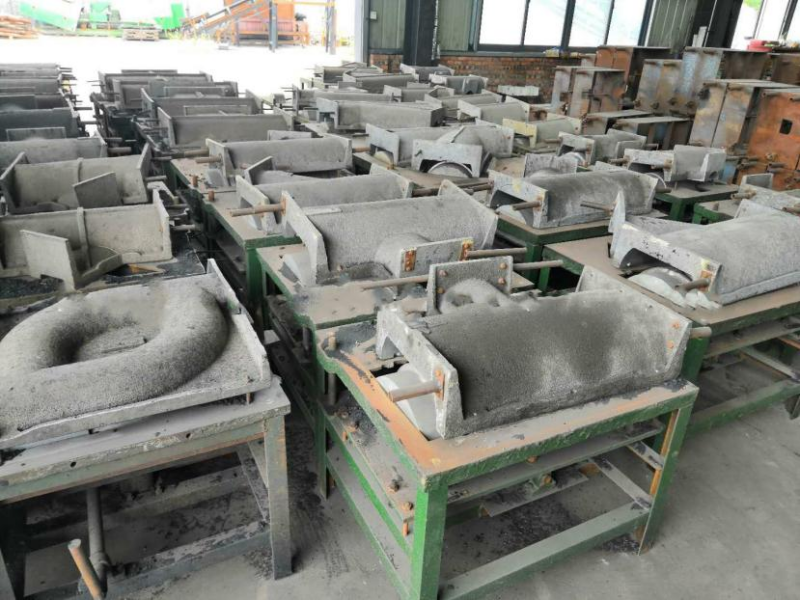
DINSEN nuntempe havas ŝimojn de ĉiuj modeloj kaj specifoj. Ĉiufoje kiam la fabriko aranĝas produktadon, la fandita peco kaj la arnumero en la ŝimo devas esti ŝanĝitaj, kaj poste la laboristoj povas komenci la produktadon post ricevo de la ŝimo.
2. Mana verŝado, Aŭtomata tuboproduktadlinio
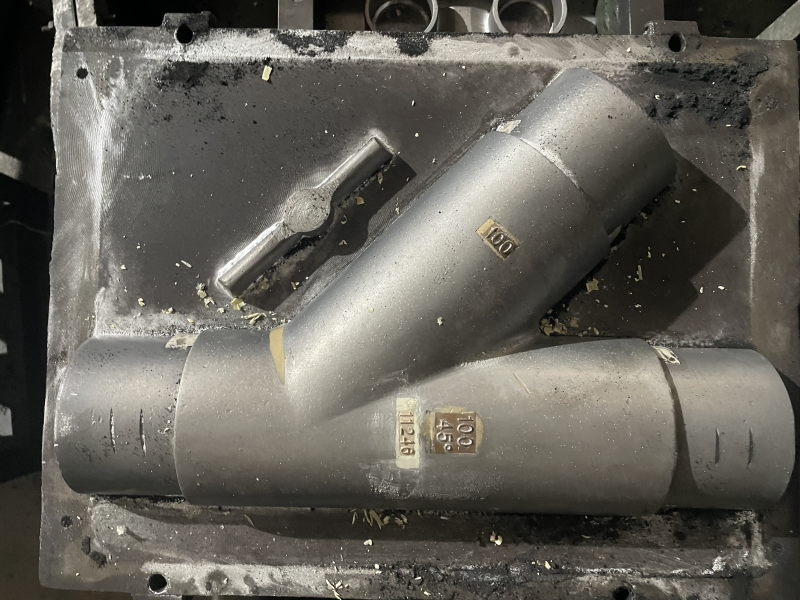
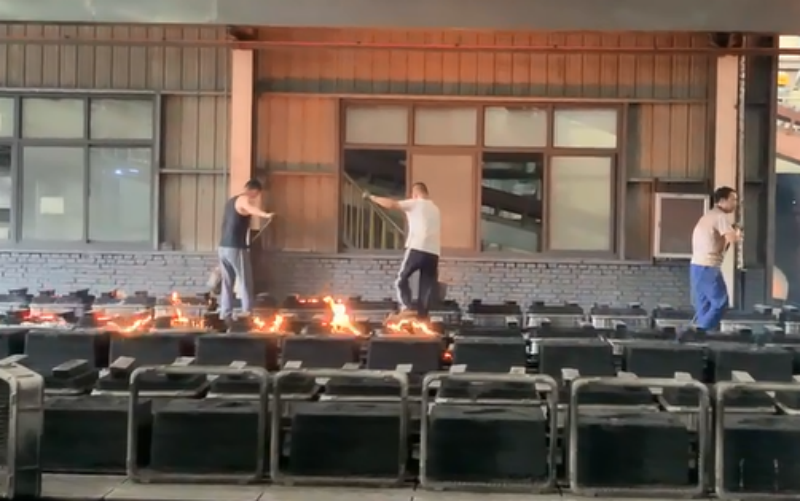
La laboristoj metas la supran kaj malsupran ŝimojn sur la platan platon, metas la sablujon sur ĝin, plenigas ĝin per sablo, kompaktigas ĝin, kaj skrapas ĝin platan. Poste ili kunmetas la supran kaj malsupran ŝimojn kaj fiksas ilin, kaj post verŝado de fandita fero, ili estas formitaj per unu movo.
Ĉiu laboristo povas produkti averaĝe 300 kg da tubkonektiloj ĉiutage, ĉar oftaj ŝimŝanĝoj ne nur influas la produktadhoraron de la fabriko, sed ankaŭ rekte influas la rendimenton de la laboristoj.
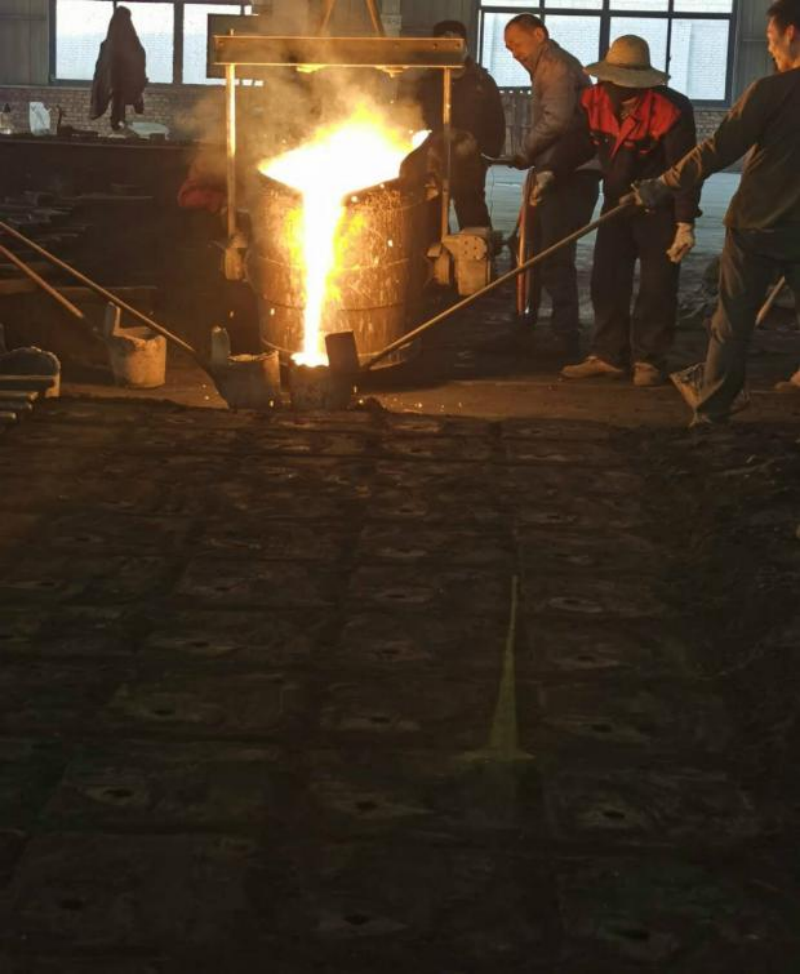
Aŭtomata tubproduktadlinio, mana verŝado
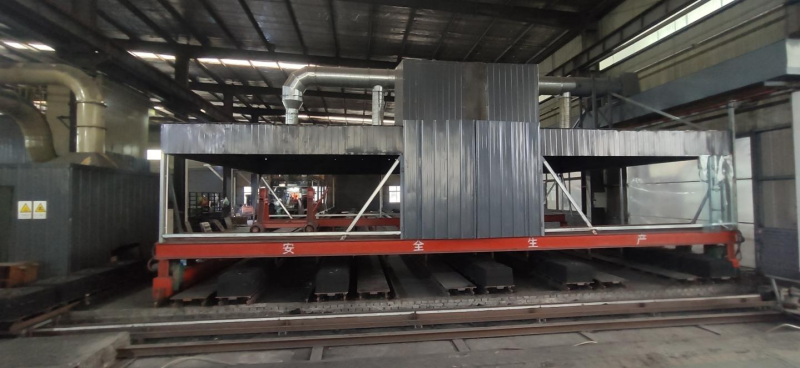
Kompare kun la tradicia mana sablogisada procezo, ĝia plej granda trajto estas, ke ĝi povas minimumigi la konsumon de laborforto kaj materialaj rimedoj, kaj maksimumigi produktadan efikecon, certigante, ke la produktokvalito plenumas normojn kaj specifoj estas unuecaj, kio povas multe plibonigi produktadan efikecon kaj mallongigi la produktadciklon.
3. Mana muelado
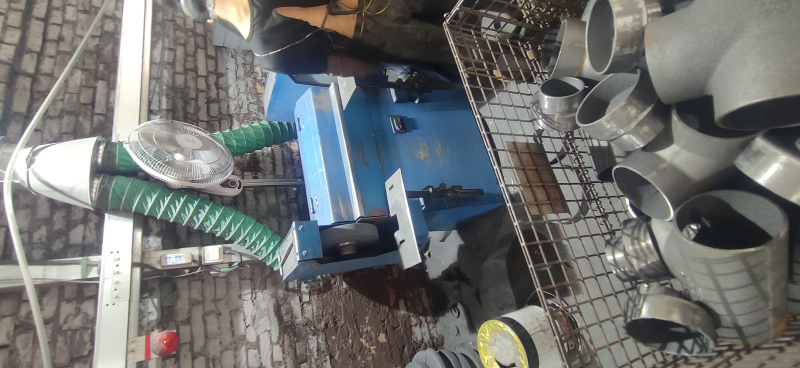
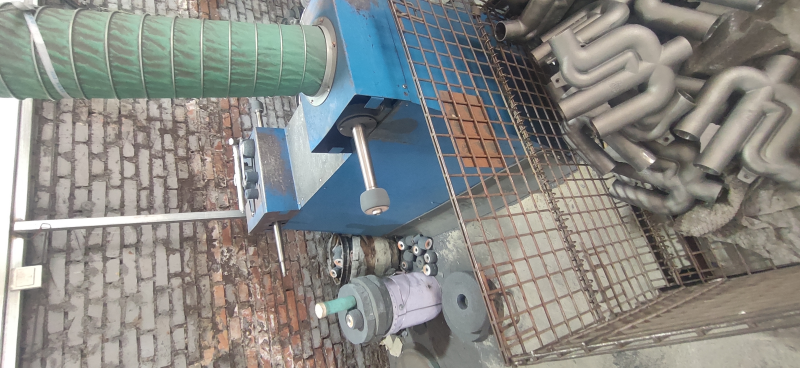
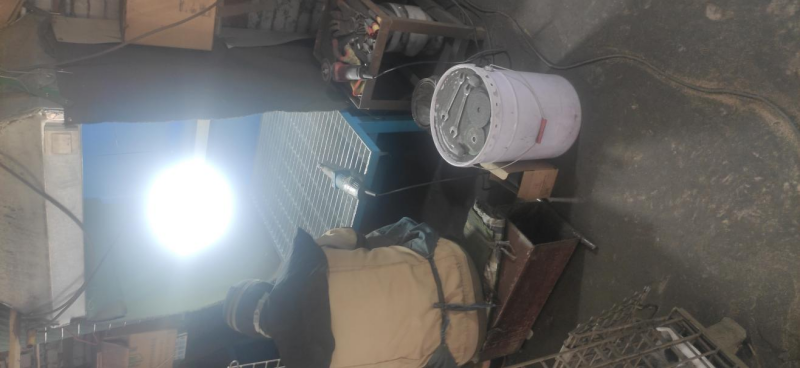
Sub la premiso certigi la eksterajn dimensiojn de la partoj, la laboristoj devas forigi la kradojn, levilojn, fulmojn, bavojn kaj la fandan sablon sur la surfaco per muelado. La manko de viando kaŭzita de nesufiĉa fandado, ŝlosiltruoj aŭ sablopurigado ankaŭ devas esti riparita. Certigu, ke la malpuraĵoj sur la surfaco de la fandado estas puraj kaj poluritaj antaŭ posta ŝprucado.
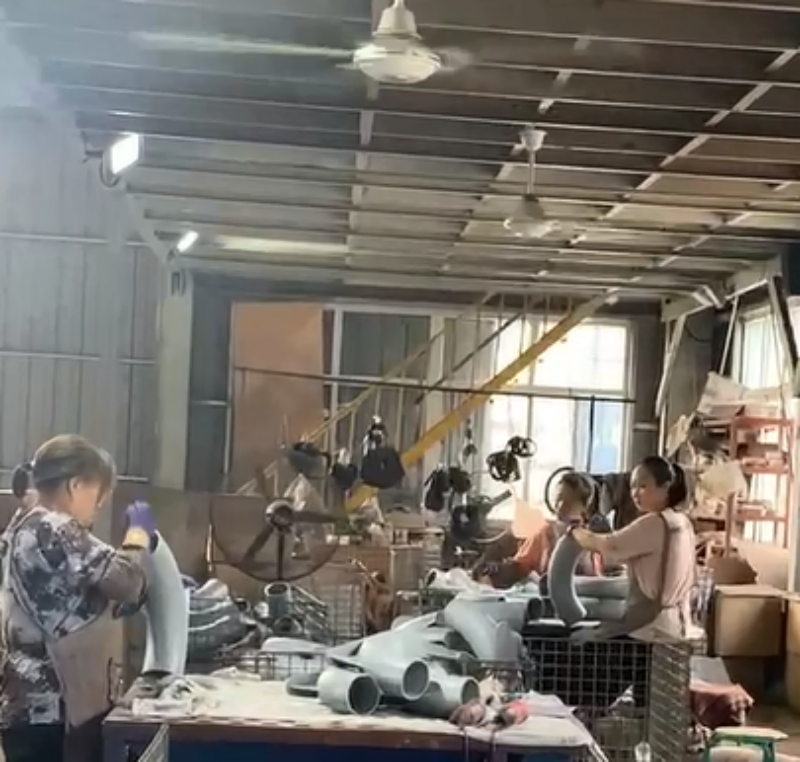
4. Ekstera muropolurado,Interna muro frotado,Fajna muelado
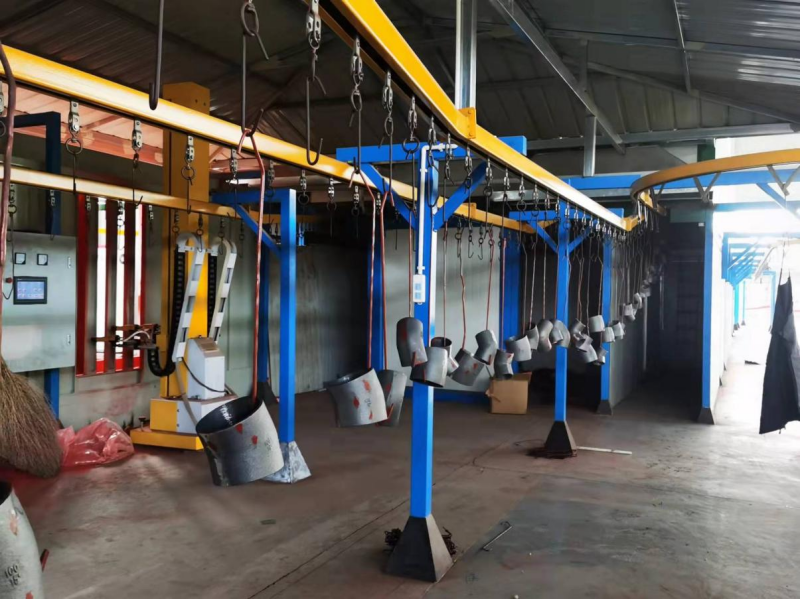
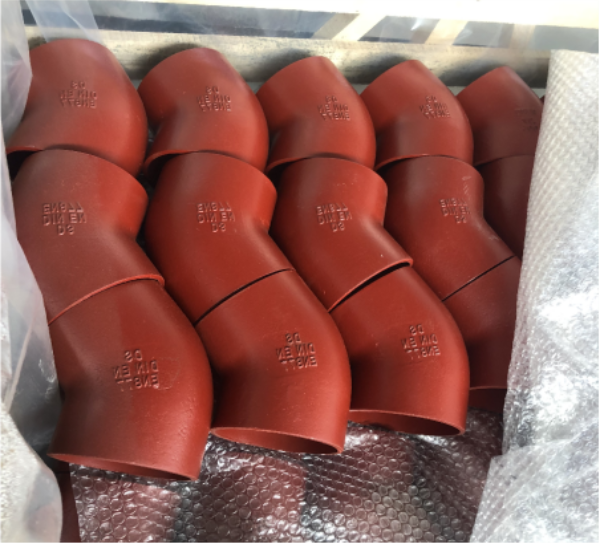
5. Pentrado, pulvora tegaĵo, pakado
Farbotrempado: Vi bezonas antaŭvarmigi la tubajn konektilojn ĝis 70-80℃ kaj ŝpruci epoksian farbon.
Pulvora ŝprucado: Vi devas antaŭvarmigi la tubajn konektilojn ĝis 180-200℃ antaŭ ol ŝpruci epoksan pulvoron.